


Mesh-belte for fjærherdende ovn
Cat:Herdingsovn Mesh Belte
Mesh-beltet til fjærtempereringsovnen er laget av importert 321 eller 304 rustfritt stål, og viser stabil varmebestandighet og utmerket korrosjonsm...
See Details
Et nettingbelte som strekker seg permanent etter seks ukers bruk. Et belte som følger sidelengs uansett hvor ofte du justerer strammerne. En brukket tråd som skjærer ovnskammeret og tvinger en ikke-planlagt avstengning. Disse feilmodusene er kjent for alle som kjører en kontinuerlig glødeovn, og i de fleste tilfeller spores de tilbake til én beslutning: beltet ble spesifisert etter pris i stedet for driftsforhold.
Glødeovnsnettbeltet er den mest vedlikeholdsintensive komponenten i en kontinuerlig glødelinje, men det er ofte det siste elementet som vurderes under et ovnsprosjekt. Beltet bærer komponenter gjennom varme-, bløtleggings- og kjølingssoner, men det absorberer også hele den termiske, mekaniske og atmosfæriske belastningen av prosessen. Å velge feil belte medfører ikke bare en erstatningskostnad; det skaper tilbakevendende nedetid, utrangerte deler og en ovn som aldri når sin nominelle effekt.
Denne artikkelen forklarer hva som bestemmer beltets ytelse ved glødetjeneste, hvordan man sammenligner konstruksjonsalternativer og hvilke vedlikeholdspraksis som forlenger beltets levetid. De samme hensynene gjelder for andre kontinuerlige varmebehandlingslinjer .
En kontinuerlig glødeovn fungerer etter et enkelt prinsipp: deler beveger seg jevnt gjennom temperatursoner mens ovnsatmosfæren beskytter overflatene deres. Nettingbeltet er det som gjør den bevegelsen repeterbar. Hvis beltehastigheten varierer, varierer oppholdstiden, og det samme gjør det metallurgiske resultatet. Hvis belteoverflaten ikke er stabil, kan deler forskyves, overlappe eller falle ut av posisjon, noe som forårsaker avvisninger og fastkjøring.
Beltet må også overleve temperaturgradienten. I en typisk glødelinje går beltet inn gjennom en oppvarmet sone og går ut i en kjøleseksjon. I mange design forlater beltet ovnen og returnerer utenfor kammeret, slik at den samme delen varmes opp og avkjøles ved hver syklus. Den gjentatte termiske syklusen skaper ekspansjons- og sammentrekningsspenninger som virker på trådmaterialet, vevstrukturen og kantforbindelsene.
Av denne grunn bør beltet behandles som en termisk komponent, ikke bare en transportkomponent. Dens legering må velges for den maksimale beltetemperaturen i stedet for den gjennomsnittlige ovnstemperaturen, og dens veving må motstå forvrengning når ovnsatmosfære strømmer gjennom kammeret. Den praktiske konsekvensen er at beltespesifikasjonen hører hjemme i samme diskusjon som varmesystemet og atmosfærestyringen, ikke etter dem.
Legeringen er den første beslutningen fordi den setter temperaturtaket og oksidasjonsadferden. Varmebestandig rustfritt stål er standard utgangspunkt. For utglødning ved beltetemperaturer opp til omtrent 1050°C, gir krom-nikkelkvaliteter som 310S en god balanse mellom styrke og oksidasjonsmotstand. Der beltet ser høyere temperaturer eller tøffere atmosfæreforhold, utvider nikkelbaserte legeringer taket, men øker kostnadene.
Sammenligningen handler ikke bare om maksimal temperatur. Krypestyrke betyr like mye. Et belte som opererer ved 950°C under tung belastning vil sakte forlenges dersom legeringen mangler tilstrekkelig krypemotstand. Den forlengelsen endrer stigningslengden, og på et visst tidspunkt griper beltet ikke lenger riktig inn i drivhjulene eller går rett på retursporet.
Atmosfærekompatibilitet er den andre hovedfaktoren. Utglødning av rustfrie ståldeler utføres ofte i en reduserende atmosfære som hydrogen eller dissosiert ammoniakk. Disse atmosfærene forhindrer avleiring på delene, men de påvirker også beltelegeringen. Oksiderende forhold ved høy temperatur forårsaker avleiring på selve båndtråden, noe som gradvis reduserer tverrsnittet og fører til brudd. Beltematerialet må derfor velges med tanke på ovnsatmosfæren, ikke bare temperaturen.
For de fleste linjer er utgangspunktet en varmebestandig karakter valgt for maksimal beltetemperatur med hensyn til varme punkter, kombinert med en vevetetthet tilpasset delstørrelsen og belastningen. Kjøpere som ønsker en strukturert tilnærming kan bruke det samme valgkriterier for valg av nettingbelte for varmebehandling brukes til andre kontinuerlige ovnsbelter.
Veven bestemmer hvordan beltet håndterer lastfordeling, luftstrøm og sporing. For glødeovner er de vanligste konstruksjonene balansert vev og sammensatt vev, som begge gir god planhet og stabilitet. Valget mellom dem avhenger hovedsakelig av delvekten og nødvendig overflateåpenhet. Tyngre deler krever en tettere eller flerlagskonstruksjon for å unngå henging mellom støtteskinnene.
Kanten er den mest sårbare sonen i beltet. Sveisede kanter, hvor de kuttede endene av tråden er sveiset til en solid kant, gir god strukturell integritet for de fleste glødeapplikasjoner. Omvendte knokekanter brukes også når beltefleksibilitet er viktig. I begge tilfeller er kanten et sliteområde som drar nytte av forsterkning fordi den får første kontakt med ovnsforingen og drivsystemet.
Pitch, avstanden mellom påfølgende rader med spiraltråd, påvirker både styrke og luftstrøm. En tettere stigning gir en tettere overflate og bedre støtte for små deler, men det reduserer atmosfæresirkulasjonen gjennom beltet og øker den termiske massen. For utglødning av glassprodukter er en jevn tett overflate viktig; for metalldeler der atmosfæresirkulasjon er nødvendig, er en mer åpen veving ofte det beste valget.
Sporingsatferd påvirkes også av disse konstruksjonsvalgene. Et belte som ikke sporer riktig vil gni mot den ildfaste ovnsveggen og til slutt sette seg fast. Retthet bør kontrolleres ved installasjon og overvåkes i løpet av de første ukene av drift.
Tabellen nedenfor oppsummerer de primære kriteriene for et nettbelte for glødeovn.
| Kriterium | Hva du bør sjekke | Typiske glødeovnsverdier |
|---|---|---|
| Maksimal beltetemperatur | Høyeste temperatur beltet ser, ikke bare ovnens settpunkt | 900–1150°C avhengig av legering |
| Legeringstype | Krypestyrke og oksidasjonsadferd ved driftstemperatur | 310S, 314 eller nikkelbasert legering |
| Atmosfære | Reduserende eller oksiderende forhold i ovnskammeret | Hydrogen, nitrogen eller luft |
| Dellast og størrelse | Beltestrengbelastning per kvadratmeter og punktkontakttrykk | Avhenger av komponenttype |
| Vevtetthet | Overflateåpenhet for luftstrøm og delstøtte | Balansert vev eller sammensatt vev |
| Kanttype | Kantforsterkning for sporing og slitestyrke | Sveiset eller omvendt knokekant |
| Beltebredde og stigning | Match med ovnsbredde og oppsett av drivhjul | Tilpasset per ovnslinje |
Å vite hvorfor belter svikter hjelper kjøpere med å unngå de dyreste feilene. De vanligste feilmodusene er:
Et tilbakevendende mønster i drift av glødeovn er at beltet ikke er den eneste årsaken til feil; kombinasjonen av temperatur, belastning, atmosfære og hastighet bestemmer beltets levetid. Et belte som varte tre år i en linje kan svikte om seks måneder i en annen linje som går ved høyere temperatur eller med et annet belastningsmønster. Dette er grunnen til at det ikke er trygt å bestille det samme beltet uten å gå gjennom gjeldende driftsforhold.
Den største praktiske innflytelsen på beltets levetid, når legering og konstruksjon er valgt, er hvordan ovnen drives og vedlikeholdes. Fire praksiser har størst effekt.
For det første bør innledende stramming følge produsentens anbefaling. Et overspent belte øker friksjonen på driv- og støttesporene, mens et underspent belte gir utglidning og dårlig sporing.
For det andre bør beltet få en innkjøringsperiode ved moderat temperatur og belastning. Dette gjør at vevstrukturen kan sette seg og fordeler den innledende forlengelsen mer jevnt.
For det tredje bør enhver endring i produkttype, atmosfære eller temperatur evalueres før den når beltet. Et høyere settpunkt for kontroller betyr ikke automatisk at beltet kan håndtere den nye tilstanden.
For det fjerde, regelmessig inspeksjon av beltekanter og wirekryss gjør at mindre skader kan fanges opp før det blir et brudd i full bredde.
Planlegging av reservedeler er også viktig. Et nettbelte for annealing-ovn med tilpasset bredde er et bestillingsprodukt i stedet for en hyllevare, så en plutselig feil kan føre til uker med nedetid i ovnen mens erstatningen produseres.
Glødeovnsnettbelter betjener et bredt spekter av kontinuerlige produksjonslinjer. En av de vanligste bruksområdene er utglødning av glassflasker, hvor beltet må gi en stabil flat overflate for beholdere som beveger seg gjennom kjølerommet og må motstå både termisk påkjenning og mekanisk slitasje. A glassflaske annealing ovn mesh belte er designet for å gi en jevn bæreflate og forutsigbar sporing ved linjehastighet.
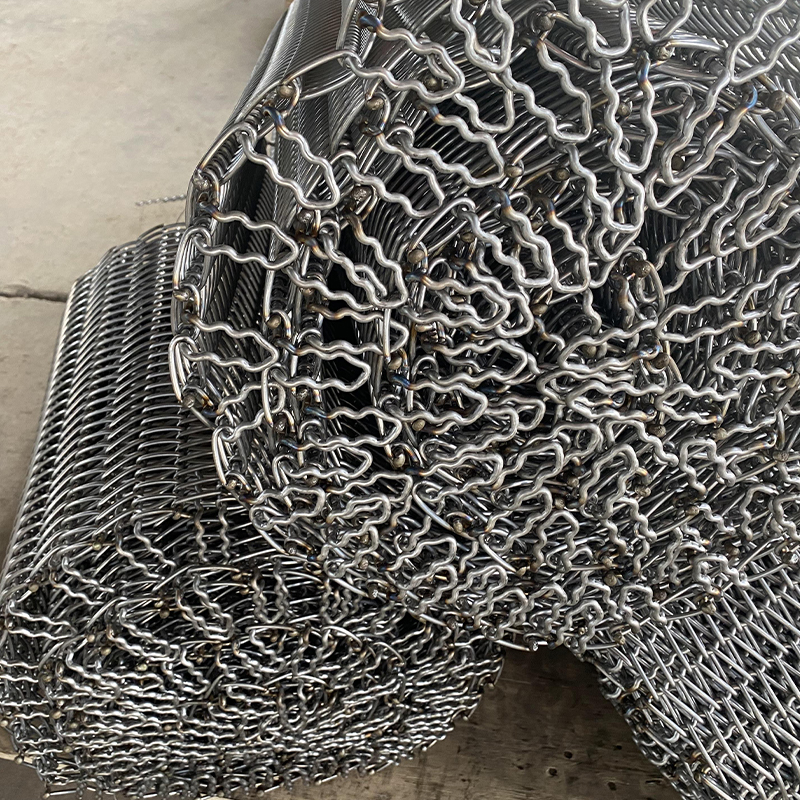 Engros Glassflaske annealing ovn mesh belte Leverandører, Factory - Yangzhou Yangzhou Yafei Machinery Manufacturing Co., Ltd er Kina-grossistleverandører av nettingbelte og fabrikk, detalj... Se produkt →
For metallprodukter som festemidler, fjærer og presisjonskomponenter, fungerer beltet ofte ved høyere temperaturer og med tyngre punktbelastning. A metall produkt annealing ovn mesh belte må holde sin flathet under konsentrerte belastninger og tolerere den termiske syklusen til en kontinuerlig linje.
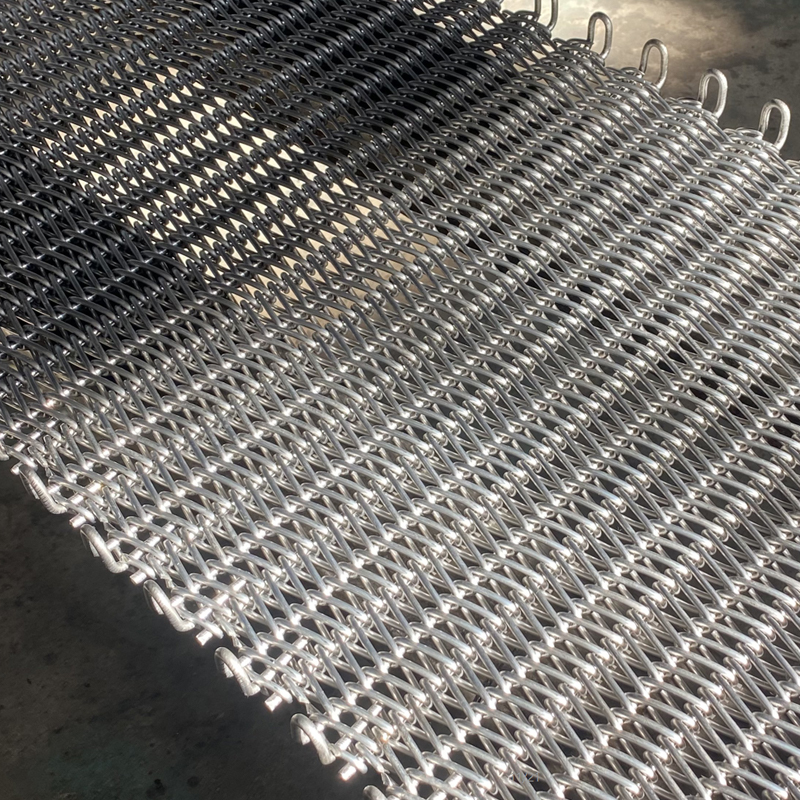 Engros metallprodukter glødeovn mesh belte leverandører, fabrikk - Yangzho Yangzhou Yafei Machinery Manufacturing Co., Ltd er Kina engros leverandører og fabrikk, detaljert... Se produkt →
For deler av rustfritt stål utføres gløding ofte i en beskyttende atmosfære, og beltet ser både høy temperatur og atmosfæremiljø. Den rustfritt stål produkter annealing ovn mesh belte må beholde sin strukturelle integritet i en reduserende atmosfære og motstå skalering så lenge som mulig. I alle tre tilfellene er den røde tråden at beltet er en prosesskritisk komponent, og levetiden avhenger av hvor godt den matcher driftskonvolutten.
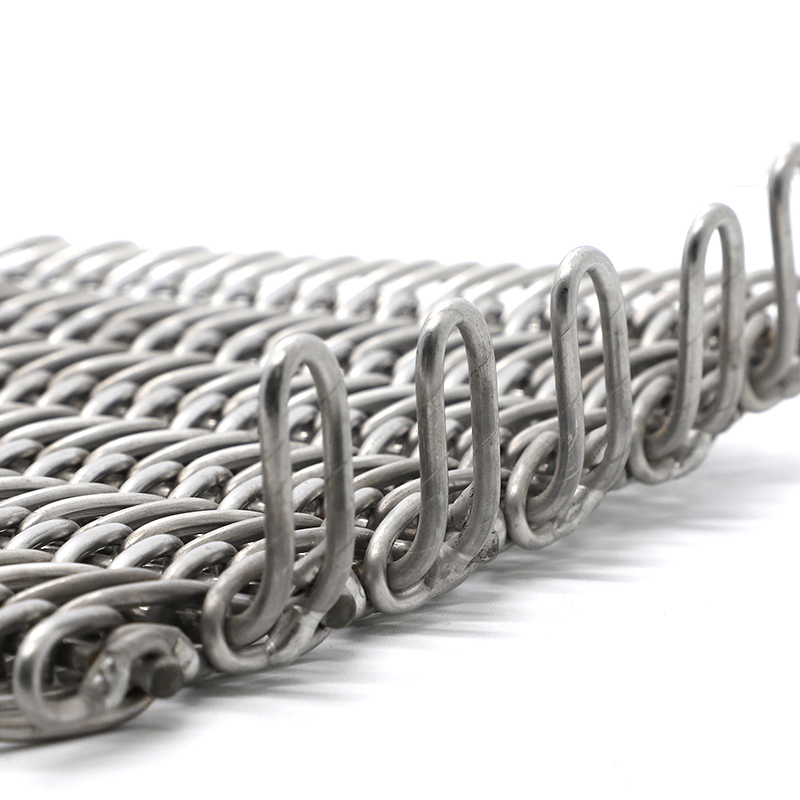 Engros rustfritt stål produkter annealing ovn mesh belte Leverandører, Faktor Yangzhou Yafei Machinery Manufacturing Co., Ltd er Kina engros leverandører og fac... Se produkt →
Når du anskaffer et nettbelte for glødeovn, må du først definere driftskonvolutten, deretter sammenligne konstruksjonsdetaljer og deretter vurdere produsentens erfaring. De kritiske tallene for spesifikasjonsarket er maksimal beltetemperatur, atmosfæresammensetning, dellast og beltebredde med stigning.
Det er også verdt å be produsenten om å gjennomgå beltedesignet i stedet for bare å ombestille det forrige delenummeret. En leverandør som bygger glødeovnsnettbelter på regelmessig basis, kan ofte anbefale en liten endring i vevetetthet eller kantfinish som forbedrer levetiden uten å øke kostnadene.
Glødeovner er langsiktige eiendeler, og beltet er en av få utskiftbare komponenter som avgjør om ovnen går med den nominelle kapasiteten. Å gi beltet den samme tekniske oppmerksomheten som varmesystemet er den sikreste måten å redusere nedetid og holde glødekvaliteten konsekvent.

Mesh-beltet til fjærtempereringsovnen er laget av importert 321 eller 304 rustfritt stål, og viser stabil varmebestandighet og utmerket korrosjonsm...
See Details
Nettbeltet til glødeovnen for medisinske glassprodukter er laget av importert AISI 314 eller 310S rustfritt stål med høy nikkel, som har utmerket m...
See Details
Meshbeltet i lagertempereringsovnen bruker nøye utvalgte varmebestandige stålkvaliteter for å sikre stabil mikrostruktur og mekaniske egenskaper i ...
See Details
Mesh-beltet for lagerkjøleovnen er en høyytelses varmebestandig transportør spesielt designet for stabil transport av ulike typer lagre under bråkj...
See Details
Hageverktøyets strukturelle komponenter sintringsovnsnettbelte er et høyytelses transportbånd designet for høytemperatursintringsprosessen av hagev...
See Details
Nettbeltet i sintringsovnen for maskinvareverktøyskomponenter opprettholder stabil strukturell ytelse og lang levetid under langvarige høytemperatu...
See DetailsEt glassbeholderanlegg vi kjenner kjørte glødemaskinen døgnet rundt og byttet ut ovnsnettbelte...
READ MOREEn resirkuleringslinje for fotovoltaiske paneler kjører med hastigheten til den svakeste kompo...
READ MOREEn kontinuerlig loddelinje stopper fordi nettbåndet har drevet til den ene siden, kanttrådene ...
READ MORENår et herdende ovnsnettbelte svikter, gjør det det vanligvis uten forvarsel. Ett skift bærer ...
READ MOREEt metallnettbelte svikter oftere på grunn av feil i prosessen enn ved normal slitasje. I en k...
READ MOREEt herdende ovnsnettbelte som svikter etter seks måneder i stedet for de forventede to årene, ...
READ MOREFå en gratis konsultasjon nå
Få en tilpasset løsning
Selskapet holder seg til konseptet om å skape verdier for kunder og velstand for samfunnet, med sikte på å bygge et pålitelig nettbeltemerke og etablere det århundre gamle Yafei-merket.
KONTAKTINFORMASJON

Yiling industripark, Jiangdu-distriktet, Yangzhou City, Jiangsu-provinsen, Kina

+86 13852191798
PRODUKTKATEGORIER
HURTIGE LENKER
MOBIL
 Tilpassede industrielle nettingbelteprodusenter
